官方
网站
钢板变形记:一台专用车的诞生之旅
每一台威武的应急救援车、每一辆精致的市政环卫车,都始于一张张冰冷的钢板。在湖北铸力的智能工厂里,这些钢板将经历一场神奇的“变形记”——经过下料、成型、焊接、涂装、总装等数十道工序的精心打造,最终成为驰骋在救援一线和服务城市运行的专用车辆。
本文将带您走进湖北铸力的生产车间,沿着从切割到涂装的核心工艺流程,揭秘一台高品质专用车的诞生全过程。这不仅是一次制造工艺的技术解读,更是对中国专用车行业制造水平的一次近距离观察。
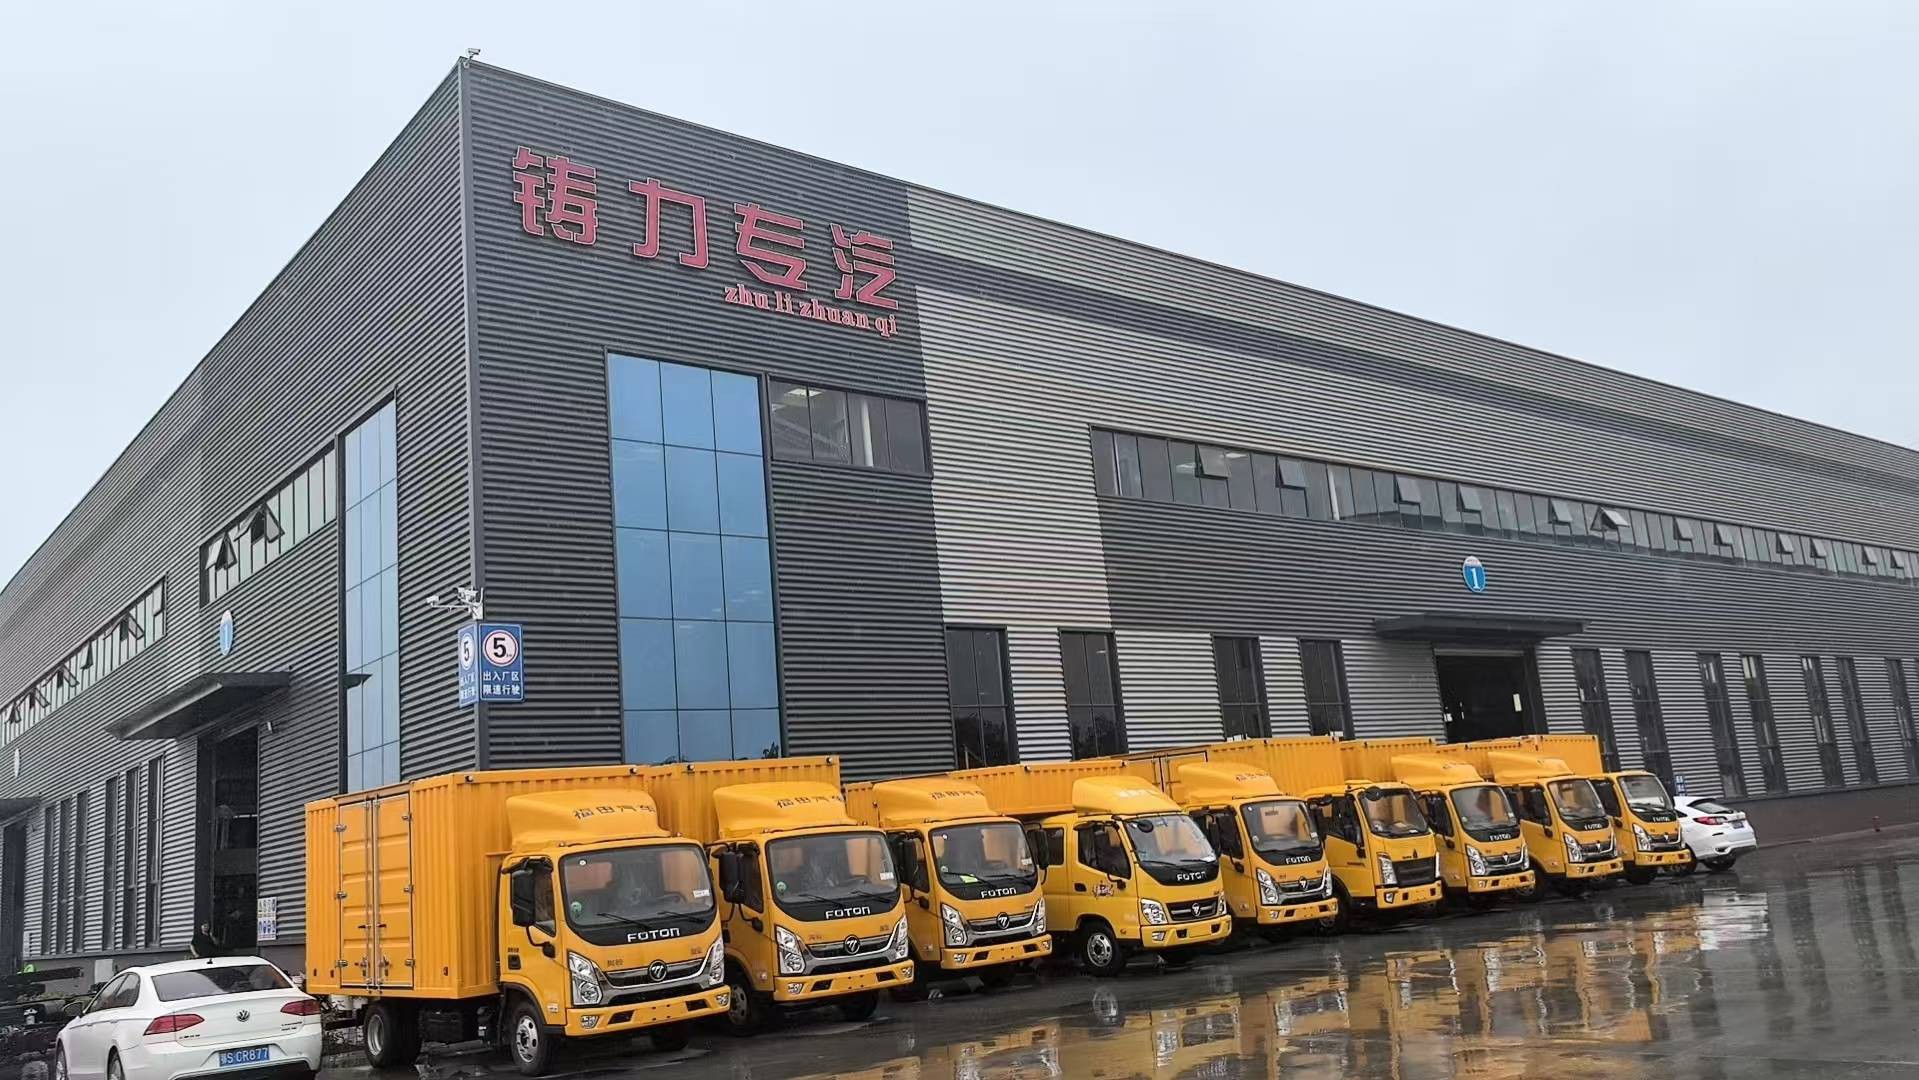
专用车制造的起点,是下料成型车间。这里也是决定产品精度和质量的第一道关口。
走进湖北铸力的下料车间,首先映入眼帘的是一台功率强大的光纤激光切割机。这台设备能够以每分钟数十米的速度精准切割碳钢板和不锈钢板,切口光滑平整,几乎不需要二次打磨。与传统火焰切割相比,激光切割的热影响区更小,板材变形微乎其微,这对于后续的焊接装配至关重要。
激光切割机旁边,排列着数控剪板机和数控折弯机。剪板机用于板材的直线裁剪,最大剪切厚度可达12毫米;折弯机则将裁剪好的板材弯折成所需的角度和形状。这两款设备都采用数控系统控制,操作人员只需输入图纸参数,设备即可自动完成定位和加工,精度控制在±0.1毫米以内。
对于需要冲孔、压型的零件,车间配备了数控冲床和液压压力机。冲床用于加工板材上的各种孔洞和切口,而压力机则通过模具将板材压制成特定的三维形状。这些设备都采用快速换模系统,模具更换时间缩短到几分钟,大大提升了多品种生产时的切换效率。
值得一提的是,湖北铸力在下料成型环节就引入了数字化管理。每一块切割下来的零件都被打上二维码标识,包含零件编号、材质、批次等信息。这个小小的二维码,将伴随零件走过后续的所有工序,实现全流程的质量追溯。
完成下料成型的零件,接下来进入焊接车间。这是专用车制造中最关键的工序之一,焊接质量直接决定了车辆的结构强度和使用寿命。
湖北铸力焊接车间的核心装备是自动化焊接工作站。这些工作站配备六轴关节机器人,搭载先进的弧焊或激光焊接系统。机器人焊接不仅速度快、一致性好,更重要的是能够精确控制焊接参数——电流、电压、焊接速度、送丝速度等,确保每一条焊缝都符合工艺要求。
对于副车架、罐体等大型结构件的焊接,车间采用了焊接变位机配合机器人的作业方式。变位机将工件翻转到最有利于焊接的位置,让机器人始终以最佳姿态施焊。这种方式不仅提高了焊接质量,也减少了操作人员的劳动强度。
当然,并非所有的焊接都适合机器人操作。对于小批量、非标件或空间受限的焊缝,仍需要熟练焊工的人工操作。湖北铸力的焊接技师们大多持有高级焊工证书,精通手工电弧焊、二氧化碳气体保护焊、氩弧焊等多种焊接方法。他们的手艺,是机器人无法完全替代的宝贵财富。
焊接完成后的焊缝检测同样是严格控制的环节。重要焊缝100%进行无损检测,采用超声波探伤或渗透探伤的方式,确保焊缝内部质量合格。对于不合格的焊缝,立即进行返修并重新检测,直到满足标准。
焊接完成的钢结构件,进入涂装车间。涂装不仅赋予车辆美观的外观,更重要的是提供长期的防腐蚀保护——对于常年风吹日晒、甚至接触腐蚀性介质的专用车辆而言,涂装质量直接关系到使用寿命。
湖北铸力的涂装车间采用了先进的整车涂装工艺。工艺流程包括前处理、底漆喷涂、腻子刮涂、中涂、面漆喷涂、烘干等环节。
前处理是涂装质量的基础。钢结构件首先进行抛丸或喷砂处理,去除表面的氧化皮、锈蚀和油污,并使表面形成一定的粗糙度,增强涂层附着力。处理后的工件表面清洁度达到Sa2.5级以上。
底漆喷涂是防腐蚀的关键层。湖北铸力采用环氧富锌底漆,锌粉含量高,阴极保护效果好。底漆在专门的喷漆室内完成,配备强制通风和漆雾处理系统。
腻子刮涂和中涂用于填补工件表面的微小缺陷,提升面漆的丰满度和平整度。这道工序非常考验操作工人的手艺和耐心。
面漆决定了车辆的最终外观。湖北铸力采用双组份聚氨酯面漆,色泽饱满,耐候性强。喷涂在恒温恒湿的面漆喷房中进行,最大程度减少环境因素对漆面质量的影响。对于应急救援车,醒目的红色和反光标识是标准配置,这些都在涂装环节完成。
完成喷涂的工件进入烘干炉,在设定的温度曲线下进行强制干燥。烘干后的漆膜硬度、附着力、光泽度等指标都要经过检测,确保达到质量标准。
值得一提的是,湖北铸力在涂装环节高度重视环保合规。整个涂装车间的废气经集中收集后,通过“干式过滤+活性炭吸附+催化燃烧”系统处理,VOCs排放浓度远低于国家标准限值。这种绿色涂装理念,是企业社会责任感的体现。
涂装完毕的结构件,与底盘、外购件一起,最终汇集到总装车间。在这里,成千上万个零部件将被组装成一台完整的专用车辆。
总装过程首先从底盘改制开始。商用底盘根据上装的需求进行适应性调整——大梁加长、副梁安装、取力器加装、管路预留等。这些改制工作在专业的底盘改制工位上完成。
接着是副车架安装。副车架是连接底盘和上装的桥梁,通过U型螺栓或连接板与底盘大梁紧固。副车架的安装精度直接影响整车的重心位置和行驶稳定性,需要用扭矩扳手按照规定的力矩拧紧每一个螺栓。
然后是上装落装。这是总装中最壮观的场面——大型行车将数吨重的罐体或厢体缓缓吊起,精准地落放到副车架上。落装过程需要多人协同配合,确保定位准确、连接牢固。
管路和电气安装紧随其后。液压油管、气制动管路、电气线束按照图纸在车身内穿行布设。湖北铸力采用模块化管路预制和线束预制,提升了安装效率和可靠性。每一根管路都经过压力测试,每一个电气回路都经过通电检测。
最后是设备安装调试。应急救援车的核心装备——发电机组、照明系统、破拆工具、生命探测仪等专业设备,在这一阶段完成安装和调试。这些装备是应急救援车战斗力的核心所在,安装调试必须由专业技术人员完成。
总装完成的车辆,在驶出工厂大门前,还要经过质量检测的终极考验。
外观检查是最基本的一关,检查漆面质量、标识完整性、装配间隙等。尺寸检测使用三坐标测量仪等设备,检验关键尺寸是否符合图纸要求。功能测试对车辆的各项功能进行实际操作验证——液压举升、水泵运转、照明点亮等。
道路试验是检验整车性能的关键环节。每台车都要在厂区试验跑道上进行加速、制动、转向、爬坡等项目的测试,检验车辆的行驶性能和操纵稳定性。对于应急救援车,可能还需要进行专项的功能演示和性能测试。
只有通过了所有检测项目的车辆,才能获得湖北铸力的出厂合格证,驶向等待在销售端的用户手中。
从钢板切割到整车下线,从冰冷金属到救援利器,湖北铸力的生产线见证了中国制造的匠心与力量。这套完整而严谨的生产流程,正是湖北铸力产品质量的坚实保障。
 中文版
 English